گیربکس صنعتی چیست؟ بررسی جامع ساختار، عملکرد و انواع مدلها
گیربکس صنعتی چیست؟ بررسی جامع ساختار، عملکرد و انواع مدلها
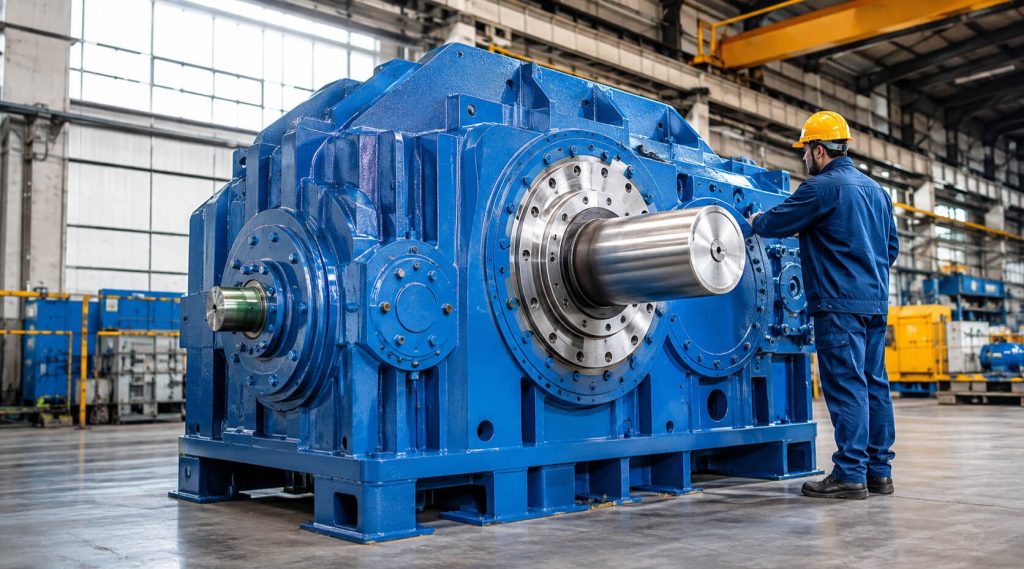
گیربکس صنعتی مجموعهای مکانیکی است که سرعت دورانی الکتروموتور را کاهش و گشتاور خروجی را افزایش میدهد. پاسخ دقیق به پرسش «گیربکس صنعتی چیست و چه انواعی دارد» نیز از همین نسبت سرعت، گشتاور و کارایی در شرایط واقعی شروع میشود. این راهنما ساختار داخلی، انواع اصلی، کاربرد اکسترودر و معیارهای انتخاب فنی را بررسی میکند. اگر قصد خرید گیربکس صنعتی را دارید یا نیاز به تعمیر گیربکس صنعتی دارید بهترین و تخصصی ترین شرکت ایرانی در این زمینه رها گیربکس است. شرکت رهاگیربکس یکی از معتبر ترین شرکت های ایرانی در تولید گیربکس های صنعتی از جمله گیربکس اکسترودر مناسب دستگاه های اکسترودر و تزریق پلاستیک است.
کالبدشکافی مکانیزم انتقال قدرت در درایوهای مکانیکی
انتقال قدرت از موتور به تجهیزات همیشه مستقیم انجام نمیشود؛ بسیاری از فرآیندها به سرعت پایینتر و نیروی بیشتر نیاز دارند. گیربکس صنعتی با آرایش مشخصی از چرخدندهها، شافتها و یاتاقانها این نسبت سرعت به گشتاور را کنترل میکند و در مسیر انتقال، بخشی از تلفات را به شکل گرما مدیریت مینماید.
درک دقیق نسبت تبدیل دور، راندمان مکانیکی و ظرفیت بار، پایه انتخاب درست است. اشتباه در هر یک از این متغیرها میتواند به داغ شدن پوسته، سایش زودرس چرخدندهها یا توقف خط تولید منجر شود.
نقش نسبت تبدیل دور (i) و گشتاور در سیستمهای محرک
یک مثال ساده، رابطه را روشن میکند. اگر الکتروموتوری ۱۵۰۰ دور بر دقیقه باشد و نسبت تبدیل دور (i) برابر ۱۰ انتخاب شود، سرعت شافت خروجی حدود ۱۵۰ دور بر دقیقه خواهد بود؛ در مقابل گشتاور خروجی با در نظر گرفتن راندمان، چند برابر گشتاور ورودی میشود. فرمول پایه چنین است: سرعت خروجی = سرعت ورودی ÷ i و گشتاور خروجی ≈ گشتاور ورودی × i × راندمان مکانیکی.
در انتخاب گیربکس صنعتی، فقط عدد گشتاور مهم نیست؛ نوع بار نیز تعیینکننده است. بار یکنواخت، بار ضربهای و بار با استارت مکرر، همگی ضریب سرویس متفاوتی میطلبند. طبق ISO 6336، محاسبه ظرفیت بار چرخدندهها به عوامل کاربرد، هندسه دنده، کیفیت ساخت و شرایط روانکاری وابسته است. نسبت اشتباه، بار را خراب میکند.
انتخاب نسبت تبدیل دور بدون توجه به گشتاور خروجی (نیوتنمتر) و ضریب سرویس، ریسک خرابی زودرس را بالا میبرد.
اجزای داخلی؛ از درگیری چرخدندهها تا سیستم روانکاری
اجزای اصلی یک مجموعه کاهشدهنده شامل چرخدندهها، شافت ورودی و خروجی، یاتاقانها، پوسته و سیستم روانکاری است. دندهها بار را منتقل میکنند، شافتها مسیر گشتاور را میسازند و یاتاقانها نیروهای شعاعی و محوری را مهار میکنند. پوسته نیز همراستایی اجزا را حفظ میکند و مخزن روغن یا مسیرهای گردش روغن را فراهم میسازد.
روانکاری تنها کاهش اصطکاک نیست؛ خنککاری، دفع ذرات سایشی و محافظت از سطح دندهها نیز از وظایف آن است. روغن، حرارت را دفع میکند. انتخاب ویسکوزیته بر پایه بار، دما و سرعت انجام میشود و معمولاً با گریدهای ISO VG شناخته میشود. طبق طبقهبندی رایج صنعتی، در بارهای سنگین و دمای بالا، روغن با ویسکوزیته مناسبتر فیلم محافظ پایدارتری بین سطوح دنده ایجاد میکند.
دستهبندی تخصصی تجهیزات کاهش دور بر اساس آرایش چرخدندهها
هندسه قرارگیری چرخدندهها مستقیماً ابعاد فیزیکی، راندمان و محدودیتهای نصب را تعیین میکند. مهندسان طراح بر اساس راستای شافت ورودی و خروجی، فضای در دسترس و ماهیت بار، یکی از پیکربندیهای استاندارد را انتخاب میکنند.
هر آرایش دندهای، الگوی درگیری و مسیر انتقال نیروی مختص به خود را دارد. شناخت دقیق این دستهبندیها از مهمترین گامها برای پاسخ به این پرسش است که دقیقاً کدام گیربکس صنعتی برای یک ماشینآلات خاص مناسبتر است.
مدلهای هلیکال (Helical) و ویژگیهای انتقال قدرت پیوسته
دندههای هلیکال با زاویهای نسبت به محور شافت برش خوردهاند. این مورب بودن باعث میشود درگیری دندانها به صورت تدریجی و پیوسته آغاز شود، برخلاف دندههای ساده (Spur) که درگیری آنی و ضربهای دارند. نتیجه این تفاوت هندسی، انتقال قدرت بسیار نرمتر، ارتعاش کمتر و قابلیت تحمل بارهای سنگینتر در ابعاد مشابه است.
همین درگیری پیوسته یک چالش فنی نیز ایجاد میکند: تولید نیروی محوری (Axial Thrust). برای خنثی کردن این نیرو که سعی در هل دادن شافت به یک سمت دارد، استفاده از بیرینگهای کفگرد یا مخروطی در طراحی الزامی است. راندمان مکانیکی در هر مرحله از این مدلها معمولاً بین ۹۵ تا ۹۸ درصد حفظ میشود که آنها را برای خطوط تولید پیوسته مانند نوار نقالههای معدنی یا سیستمهای بستهبندی به گزینهای ایدهآل تبدیل میکند.
مکانیزم حلزونی (Worm) و قابلیت قفلشوندگی خودکار
تصور کنید نیاز دارید سرعت یک موتور ۱۴۰۰ دور را در یک مرحله به زیر ۲۰ دور برسانید و همزمان شافت خروجی دقیقاً عمود بر شافت ورودی باشد. مکانیزم حلزونی این کار را با ترکیب یک پیچ (Worm) و یک چرخدنده حلزونی (Worm Wheel) انجام میدهد. نسبتهای تبدیل بالا در یک پوسته جمعوجور، مزیت رقابتی این طراحی است.
ویژگی منحصربهفرد درایوهای حلزونی، پدیده قفلشوندگی خودکار (Self-locking) است. زمانی که زاویه lead پیچ کمتر از ۵ درجه باشد، اصطکاک داخلی مانع از چرخش معکوس سیستم میشود. این یعنی بار نمیتواند شافت خروجی را به عقب براند. طبق استانداردهای AGMA، این ویژگی برای تجهیزاتی مانند بالابرها، جرثقیلهای سقفی و نوار نقالههای شیبدار حیاتی است تا در صورت قطع برق، بار سقوط نکند. نقطه ضعف این مکانیزم، راندمان پایینتر (گاهی زیر ۶۰ درصد) و تولید حرارت ناشی از اصطکاک لغزشی است که نیاز به سیستمهای خنککاری پرهدار یا فندار را الزامی میکند.
در کاربردهای حلزونی، هرگز نباید روغنهای دارای افزودنیهای EP (فشار بالا) با پایه گوگرد فعال استفاده کرد، زیرا به سرعت چرخدندههای برنزی حمله شیمیایی میکنند.
ساختار خورشیدی (Planetary) برای بارهای دینامیک فوقسنگین
یک درایو خورشیدی نیروی ورودی را به جای یک جفت دنده، بین چندین چرخدنده سیارهای (معمولاً ۳ یا ۴ عدد) تقسیم میکند. این چرخدندهها همزمان با یک چرخدنده مرکزی (خورشیدی) و یک دنده رینگی داخلی درگیر هستند. توزیع بار روی چندین نقطه تماس، گشتاور خروجی بسیار بالایی را در یک حجم فیزیکی کوچک ممکن میسازد.
دقت موقعیتیابی در این سیستمها حرف اول را میزند. لقی (Backlash) در گیربکسهای خورشیدی دقیق تا زیر ۳ آرکمینیوت (arcmin) کاهش مییابد. این صلبیت پیچشی (Torsional Rigidity) بالا، آنها را به استاندارد مطلق در رباتیک صنعتی، محورهای حرکتی دستگاههای CNC و میکسرهای دوار سنگین تبدیل کرده است. در این تجهیزات، کوچکترین تاخیر در پاسخگویی مکانیکی میتواند خطای سیستم کنترل سروو را تشدید کند.
معماری محرکهای اکسترودر و تجهیزات نیروی محوری بالا
خطوط تولید پلاستیک، پلیمر و صنایع غذایی با چالش مکانیکی متفاوتی نسبت به نوار نقالههای معمولی روبرو هستند. در فرآیند اکستروژن، ماده خام باید با فشار بسیار زیاد از داخل یک قالب عبور کند. این مقاومت شدید در برابر جریان ماده، نیروی عکسالعمل محوری عظیمی تولید میکند که مستقیماً به شافت خروجی گیربکس صنعتی وارد میشود. طراحی استاندارد در اینجا پاسخگو نیست و نیاز به معماری اختصاصی دارد.
نقش بیرینگهای کفگرد در تحمل فشار ماردونهای تزریق
وقتی ماردون (Screw) در حال فشردهسازی و هل دادن پلیمر مذاب به سمت جلو است، طبق قانون سوم نیوتن، نیرویی معادل و در جهت مخالف به سمت عقب و داخل محفظه دندهها اعمال میکند. این نیروی محوری در دستگاههای صنعتی بزرگ میتواند از ۵۰۰ کیلونیوتن (kN) فراتر رود. یاتاقانهای غلتکی استوانهای یا بلبرینگهای معمولی که فقط برای تحمل بارهای شعاعی طراحی شدهاند، در مواجهه با این فشار خرد میشوند.
راهحل مهندسی، تعبیه یک مجموعه بیرینگ کفگرد (Thrust bearing) سنگین و چندردیفه در انتهای شافت خروجی است. این یاتاقانها بار محوری را مستقیماً به پوسته چدنی ضخیم گیربکس منتقل میکنند. فاصله بین مرکز این بیرینگها و نقطه درگیری دندهها باید به حداقل برسد تا گشتاور خمشی روی شافت کاهش یابد. طبق استانداردهای طراحی ماشینآلات پلیمری، خرابی این بخش معمولاً به دلیل نارسایی در سیستم خنککاری روغن یا انتخاب گرید نامناسب بیرینگ رخ میدهد.
تفاوت ساختاری درایوهای تکماردون و دوماردون (Twin-screw)
اکسترودرهای تکماردون برای ذوب و انتقال مواد سادهتر استفاده میشوند و گیربکس آنها عمدتاً باید گشتاور پیچشی بالا و نیروی محوری را مدیریت کند. اما با ورود به حوزه کامپاندینگ و مستربچسازی، اکسترودرهای دوماردون همگردش (Co-rotating) یا مخالفگردش وارد عمل میشوند. در اینجا چالش از تحمل بار صرف، به همگامسازی دقیق و تراکم قطعات تغییر میکند.
در مدلهای دوماردون، دو شافت خروجی باید با فاصله مرکزی (Center distance) بسیار دقیق و کاملاً موازی بچرخند تا دندانههای دو ماردون با هم برخورد نکنند. این محدودیت فضای فیزیکی، مهندسان را مجبور میکند از چرخدندههای باریکتر اما با آلیاژهای فوقمقاوم استفاده کنند و بار را بین چندین مرحله دنده تقسیم نمایند. راندمان و دقت ماشینکاری در این درایوهای تخصصی باید در حد میکرون باشد، چرا که حتی یک لقی جزئی میتواند به قفل شدن مکانیکی ماردونها و توقف کامل خط تولید منجر شود.
تطبیق مشخصات فنی سیستم با شرایط کاری و محیطی
انتخاب نسبت تبدیل و گشتاور نامی تنها نیمی از مسیر طراحی است. شرایط محیطی و پروفایل بار واقعی در سایت نصب تعیین میکنند که آیا پوسته، کاسهنمدها و آلیاژهای داخلی میتوانند در درازمدت دوام بیاورند یا خیر. نادیده گرفتن این متغیرها، پیشرفتهترین طراحیهای مکانیکی را نیز در عمل با شکست مواجه میکند.
محاسبه ضریب سرویس (Service Factor) در بارهای ضربهای
ضریب سرویس (f_s) یک ضریب اطمینان مهندسی است که برای جبران نوسانات بار، شوکهای مکانیکی و ساعات کارکرد روزانه روی گشتاور مورد نیاز اعمال میشود. یک نوار نقاله که شن و ماسه خشک را با سرعت ثابت حمل میکند، ضریب سرویس نزدیک به ۱.۰ نیاز دارد. در مقابل، یک سنگشکن فکی که با صخرههای نامنظم و شوکهای شدید درگیر است، به ضریب سرویس ۲.۰ یا بالاتر نیازمند است.
نحوه محاسبه در عمل بسیار ساده اما حیاتی است. اگر ماشین محرک به ۱۰۰۰ نیوتنمتر گشتاور نیاز دارد و ضریب سرویس بر اساس جداول AGMA برابر با ۱.۷۵ تعیین شود، گیربکس صنعتی انتخابی باید حداقل ظرفیت گشتاور نامی ۱۷۵۰ نیوتنمتر را داشته باشد. تکیه صرف به گشتاور الکتروموتور بدون اعمال این ضریب، مستقیماً به شکستگی دندانهای چرخدنده در ماههای اول بهرهبرداری منجر میشود.
اهمیت کلاس حفاظتی و جنس پوسته در محیطهای خورنده
در صنایع غذایی، دارویی یا تصفیهخانهها، تجهیزات به طور منظم با آب پرفشار و مواد شیمیایی قوی شسته میشوند. پوستههای چدنی استاندارد در این شرایط به سرعت اکسید شده و پوستهپوسته میشوند. راهحل مهندسی در اینجا تغییر جنس بدنه به فولاد زنگنن (مانند AISI 316) یا استفاده از پوستههای آلومینیومی با پوششهای اپوکسی خاص و مقاوم در برابر اسید است.
کلاس حفاظتی (IP) نیز باید با دقت انتخاب شود. استاندارد IP69K تضمین میکند که محفظه دندهها در برابر شستشو با بخار آب داغ و پرفشار کاملاً مقاوم است. در این شرایط، استفاده از کاسهنمدهای دوبل با فنرهای استیل و روغنهای سینتتیک با پایه پلیآلفاولفین (PAO) الزامی است تا از نفوذ رطوبت به روغنکاری صنعتی (ISO VG) و تشکیل اسید در داخل محفظه جلوگیری شود.
راهنمای انتخاب و عیبیابی اولیه محرکهای دوار
حتی تجهیزات کاملاً استاندارد و درست انتخابشده نیز به مرور زمان دچار استهلاک میشوند. پایش وضعیت و واکنش سریع به نشانههای اولیه خرابی، مرز بین یک توقف برنامهریزیشده کوتاه و یک فاجعه پرهزینه در خط تولید است.
تشخیص صداهای غیرعادی و ارتعاشات شافت خروجی
آنالیز ارتعاشات، قابلاعتمادترین ابزار عیبیابی پیشگیرانه است. یک درگیری سالم چرخدندهها صدای یکنواخت و فرکانس پایینی تولید میکند. با شروع پدیده حفرهحفره شدن (Pitting) یا پوستهشدن روی سطح دندانها، ضربههای فرکانس بالا در سیگنال ارتعاشی ظاهر میشوند. طبق استاندارد ISO 10816، اندازهگیری سرعت ارتعاش (mm/s RMS) روی خانههای بیرینگ، خط پایه دقیقی از سلامت مکانیکی دستگاه به دست میدهد.
ناهمراستایی (Misalignment) بین شافت موتور و شافت ورودی نیز الگوی ارتعاشی مشخصی دارد. این خطای نصب، نیروی شعاعی مخربی تولید میکند که فرکانس آن دقیقاً برابر با یک یا دو برابر دور شافت (1X یا 2X) است. عدم اصلاح این ناهمراستایی با ابزارهای لیزری، عمر بیرینگهای ورودی را به شدت کاهش داده و نشتی روغن از کاسهنمدها را اجتنابناپذیر میسازد.
شاخصهای تعویض روغن (ISO VG) و نگهداری پیشگیرانه
روغن، شریان حیاتی سیستم است. تنشهای حرارتی و برش مکانیکی به مرور زمان زنجیرههای پلیمری روانکار را میشکند و ویسکوزیته آن را کاهش میدهد. آزمایش آنالیز روغن و شمارش ذرات (استاندارد ISO 4406) وجود برادههای میکروسکوپی آهن یا مس را بسیار پیش از آنکه خرابی فیزیکی قابل لمس باشد، آشکار میکند.
اولین تعویض روغن از تمام دورههای بعدی مهمتر است. این کار باید دقیقاً پس از دوره آببندی اولیه (معمولاً ۳۰۰ تا ۵۰۰ ساعت کارکرد) انجام شود تا برادههای ناشی از سایش اولیه دندانها از سیستم خارج شوند. فواصل تعویض بعدی بر اساس نوع روغن (معدنی یا سینتتیک) و دمای کاری محفظه تعیین میگردد و میتواند از ۲۵۰۰ تا ۱۰۰۰۰ ساعت متغیر باشد.
admin